Jant yenileme süreçlerinde düzgün, homojen ve görsel olarak temiz bir kaplama elde etmek için yalnızca boya seçimine odaklanmak yeterli değildir. Çünkü jant toz boya uygulamasında portakallanma sorunu, uygulama koşulları, yüzey hazırlığı, film oluşumu ve kürleme gibi birden fazla aşamanın birlikte değerlendirilmesini gerektirir.
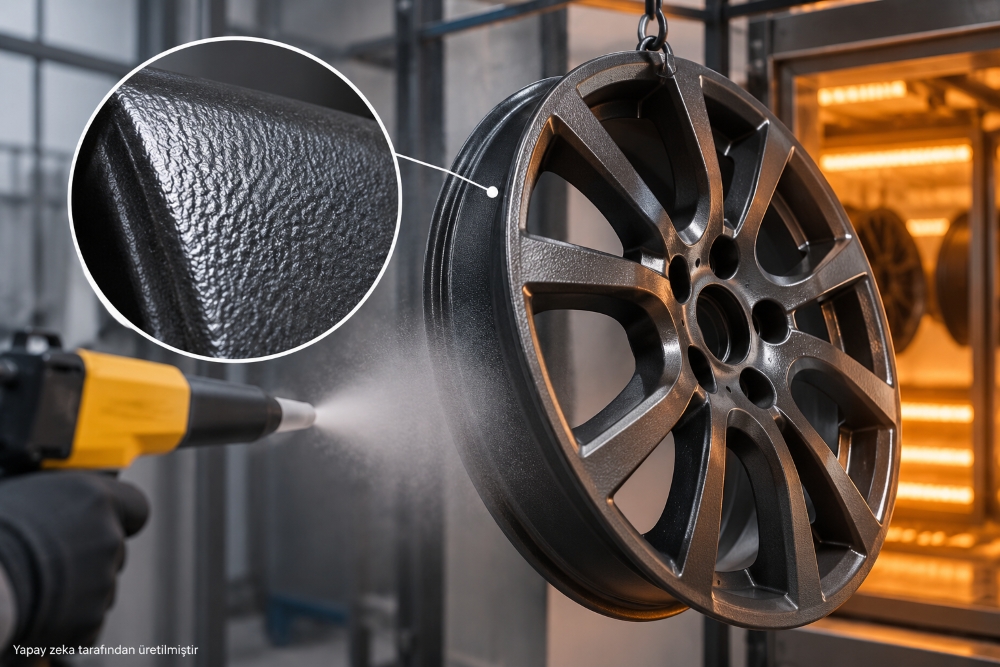
Jant toz boya yüzeyinde portakallanma, kaplamanın düzgün ve akıcı bir görünüm yerine portakal kabuğunu andıran dokulu bir yapı göstermesiyle anlaşılır. Yüzey yakından incelendiğinde küçük dalgalanmalar veya düzensiz dokular görülebilir. Düzgün ve homojen bir yüzey beklentisi bozulduğu için ışık da yüzeyden düzenli şekilde yansımaz. Özellikle parlak kaplamalarda bu görünüm daha kolay fark edilir.
Portakallanma, diğer kaplama kusurlarıyla aynı şey değildir. Akma, boyanın yüzeyde aşağı doğru hareket ederek kalınlaşmasıyla; krater, kaplama üzerinde çukur benzeri izlerin oluşmasıyla; kabarcık ve iğne deliği ise kaplama içinde veya yüzeyinde gaz ya da hava kaynaklı boşluklarla ilişkilidir. Pürüzlenme ise daha geniş bir kusur grubunu ifade edebilir. Bu ayrım önemlidir; çünkü her belirtiye aynı düzeltme yöntemi uygulanmaz.
Çoğu zaman toz boyada portakallanma tek bir hatanın sonucu olarak değil, uygulama koşullarının birbirini etkilemesiyle ortaya çıkar. Film kalınlığının kontrol edilmemesi, partiküllerin yüzeye dengesiz taşınması, elektrostatik ayarların uygun olmaması veya yanlış uygulama parametreleri yüzeyin akış davranışını değiştirebilir. Yüzey hazırlığında kalan yağ, kir ve eski kaplama problemleri de benzer şekilde sonucu etkileyebilir.
|
Kontrol noktası |
Dikkat edilmesi gereken teknik konu |
Süreçte izlenecek yaklaşım |
|---|---|---|
|
Film kalınlığı |
Kaplama miktarının proses içinde değişebilmesi |
Ölçüm sonuçlarıyla prosesin doğrulanması |
|
Partikül dağılımı |
Jant geometrisinin farklı bölgelerde farklı davranması |
Uygulama hareketlerinin ve kapsamanın kontrolü |
|
Elektrostatik koşullar |
Transfer davranışının ekipman ve parça koşullarından etkilenmesi |
Ekipman ayarlarının proses şartlarına göre doğrulanması |
|
Yüzey hazırlığı |
Yağ, kir, eski kaplama veya uygun olmayan yüzey durumu |
Temizlik ve ön işlem adımlarının kontrol edilmesi |
|
Uygulama parametreleri |
Tabanca ayarları ve uygulama mesafesi gibi değişkenler |
Ürün teknik verisi ve proses talimatlarıyla karşılaştırma |
Burada amaç yalnızca kusuru gördükten sonra müdahale etmek değil, aynı koşullar tekrarlandığında problemin yeniden oluşmasını engelleyecek bir proses düzeni kurmaktır. Dolayısıyla toz boya uygulama hataları sistematik biçimde takip edildiğinde hangi aşamanın sonucu etkilediğini belirlemek daha kolay hale gelir.
Portakallanma görüldüğünde ilk refleks olarak fırın sıcaklığını değiştirmek yerine prosesin tamamını kontrol etmek daha sağlıklı bir yaklaşımdır. Çünkü aynı görüntü, farklı nedenlerin benzer sonucu üretmesiyle ortaya çıkabilir. Örneğin bir jantta yüzey hazırlığı yeterli değilken başka bir partide uygulama koşulları değişmiş olabilir. Kusurun görüldüğü parçanın hangi boya ile, hangi hazırlık adımlarından geçirilerek, hangi ekipmanla ve hangi fırın koşullarında işlendiği kaydedilmelidir.
Ayrıca tek bir parçaya bakarak proses hakkında kesin karar vermek yerine aynı partideki diğer jantlar da karşılaştırılmalıdır. Toz boya portakallanma sorununun tüm yüzeyde mi, belirli bölgelerde mi görüldüğü de önemli bir ipucudur. Böyle bir karşılaştırma, ekipman kaynaklı dalgalanmalar ile parça kaynaklı yüzey sorunlarını ayırmaya yardımcı olur.
Jant toz boya uygulaması, fırında yalnızca ısıtma işleminden ibaret değildir; kaplamanın üretici tarafından belirlenen kürleme koşullarına ulaşması gerekir. Fırın sıcaklığı, boyanın kürlenme davranışını doğrudan etkiler. Ancak fırının göstergesinde görülen hava sıcaklığı ile jant metalinin ulaştığı gerçek sıcaklık aynı olmayabilir.
Kürleme süresi de yüzey oluşumunda önemlidir. Parçanın gerekli sıcaklığa ulaşması ile bu sıcaklıkta yeterli süre kalması birlikte değerlendirilmelidir. Fırın içindeki hava dolaşımının ve ısı dağılımının homojen olmaması, aynı partideki jantların farklı koşullarda kürlenmesine neden olabilir. Bu nedenle yalnızca termostat değerine bakarak sonuç değerlendirmek doğru değildir.
Belirli bir sıcaklık veya süreyi bütün toz boyalar için ideal kabul etmek doğru olmaz. Kullanılan ürünün teknik föyünde belirtilen kürleme koşulları esas alınmalı, mümkün olduğunda parça metal sıcaklığı da proses doğrulamasıyla izlenmelidir. Böylece fırın ayarı ile gerçek parça koşulları arasındaki fark daha net görülebilir.
Jant toz boya öncesinde yüzeyin temiz, uygun ve kontrollü durumda olması portakallanma riskinin değerlendirilmesinde önemli bir adımdır. Yağ ve kir kalıntıları kaplamanın yüzeye tutunmasını ve yayılmasını etkileyebilir. Eski kaplamanın yüzeyde kalması, uygun olmayan şekilde uzaklaştırılması veya fiziksel kusurların boya öncesinde düzeltilmemesi de son görünümü değiştirebilir.
Yüzey pürüzlülüğü de göz ardı edilmemelidir. Çok belirgin yüzey düzensizlikleri, kaplama sonrasında daha görünür hale gelebilir. Uygun ön işlem ise kullanılan metal, mevcut yüzey durumu ve seçilen kaplama sistemine göre belirlenmelidir. Buradaki temel nokta, boya kusurunun her zaman yalnızca fırından kaynaklanmadığını bilmektir.
Bu nedenle sorun araştırılırken önceki işlem basamakları da birlikte incelenmelidir. Temizleme yöntemi, yüzeyin hazırlanma biçimi, eski kaplamanın durumu ve jant üzerindeki fiziksel izler kontrol edilmeden yalnızca fırın sıcaklığını değiştirmek kalıcı bir çözüm sağlamayabilir.
Toz boya yüzey hataları için en pratik yaklaşım, uygulamayı baştan sona kontrol eden kısa bir proses listesi oluşturmaktır. Her partide aynı kontrollerin yapılması, yalnızca portakallanmayı değil, benzer yüzey problemlerinin kaynağını da daha erken fark etmeyi sağlar.
|
Kontrol aşaması |
Uygulama öncesi kontrol |
Kayıt altına alınabilecek bilgi |
|---|---|---|
|
Boya kabulü |
Ürün, lot ve teknik doküman bilgileri |
Ürün kodu, lot numarası |
|
Parça hazırlığı |
Jantın yüzey durumu ve önceki kaplama |
Parça kontrol notları |
|
Ekipman |
Tabanca, topraklama ve fırın durumunun kontrolü |
Bakım ve kontrol tarihi |
|
Proses takibi |
Uygulama koşullarının aynı tutulması |
Parti bazlı proses kayıtları |
|
Kürleme doğrulaması |
Jantın gerçek sıcaklık davranışının izlenmesi |
Ölçüm sonuçları |
|
Son kontrol |
Görsel ve gerekiyorsa ölçümsel yüzey kontrolü |
Uygunsuzluk kaydı ve neden analizi |
Kontrol listesi hazırlanırken kullanılan boyanın teknik föyü temel referans olmalıdır. Film kalınlığı, uygulama koşulları ve kürleme gereklilikleri ürünün teknik özelliklerine göre değerlendirilmelidir. Sorun tekrar ediyorsa aynı jant tipi, aynı boya, aynı ekipman ve aynı fırın koşullarında yapılan uygulamalar karşılaştırılabilir.
Atek Makina’nın jant toz boya fırınları, profesyonel jant yenileme ve toz boya süreçlerinde kullanılan ekipman çözümleri arasında yer alır. Jantın boyanması sırasında yüzey kalitesini etkileyen birçok değişken bulunduğu için fırın seçimi, yalnızca kabin ölçüsüne veya ısıtma kapasitesine bakılarak yapılmamalıdır. Jantların çalışma hacmi, proses akışı, yükleme biçimi ve ihtiyaç duyulan kürleme koşulları birlikte değerlendirilmelidir.
Özellikle seri veya düzenli jant yenileme işlemlerinde fırının ısı dağılımı, kullanım düzeni ve prosesin tekrarlanabilirliği önem kazanır. Uygun ekipman seçimi, operatörün uygulama koşullarını daha kontrollü yönetmesine yardımcı olur. Ancak portakallanma gibi yüzey sorunlarının yalnızca fırın seçimiyle açıklanamayacağı da unutulmamalıdır. Boya, yüzey hazırlığı, uygulama ayarları ve kürleme birlikte ele alınmalıdır.
Bu nedenle Atek Makina’dan jant toz boya fırını değerlendirilirken mevcut uygulama sürecinin, jant ölçülerinin ve üretim ihtiyaçlarının paylaşılması daha doğru bir ekipman eşleştirmesi yapılmasına yardımcı olabilir. Böylece yalnızca bir fırın değil, sürecin gerektirdiği ekipman yaklaşımı üzerinden değerlendirme yapılabilir.
Toz boya uygulamasında portakallanma nedir?
Portakallanma, kaplama yüzeyinin düzgün görünmek yerine portakal kabuğunu andıran dokulu bir görünüm kazanmasıdır.
Toz boya fırınının sıcaklığı portakallanmayı etkiler mi?
Evet. Fırın sıcaklığı ve parçanın gerçek metal sıcaklığı, boyanın kürlenme davranışını etkileyebilir.
Toz boya yüzeyinin pürüzlü olmasının nedeni nedir?
Neden; yüzey hazırlığı, film oluşumu, uygulama koşulları veya kürleme gibi farklı aşamalardan kaynaklanabilir.
Jant toz boyada ideal film kalınlığı nedir?
Tek bir değer yoktur; kullanılan toz boyanın teknik föyündeki gerekliliklere göre belirlenmelidir.
Portakallanmış jant yüzeyi yeniden boyanabilir mi?
Evet, ancak mevcut kusurun nedeni belirlenmeli ve yeniden boyama öncesinde yüzey uygun şekilde hazırlanmalıdır.
Toz boya fırını portakallanma sorununu tamamen önler mi?
Hayır. Fırın koşulları önemlidir ancak yüzey hazırlığı, uygulama ve boya özellikleri de birlikte kontrol edilmelidir.
